一、酿酒厂废气处理案例
1. 客户公司背景
企业名称:某大型白酒生产企业(年产基酒5万吨,员工2000+)
这个行业疼点:
蒸溜厂房、面团发酵池等行政区域VOCs(工业乙醇、酯类、加硫氢)质量浓度超标准,味道很重;
环保性查验高频,面临着处罚投资风险;
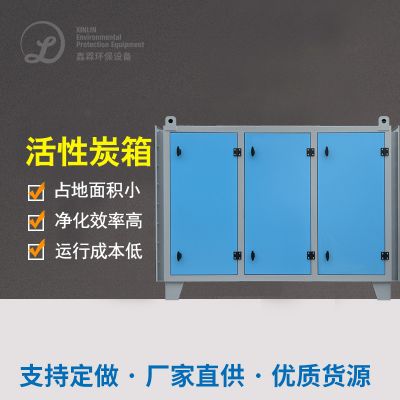
传统式活性酶炭吸附性代价高,换时期短,的运维压差大。
二、废气处理工艺设计
核心工艺路线
多级复合处理工艺:
预加工处理阶段性:
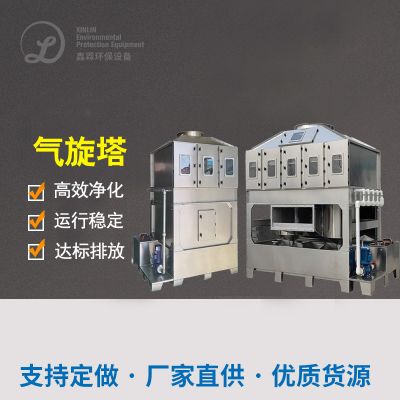
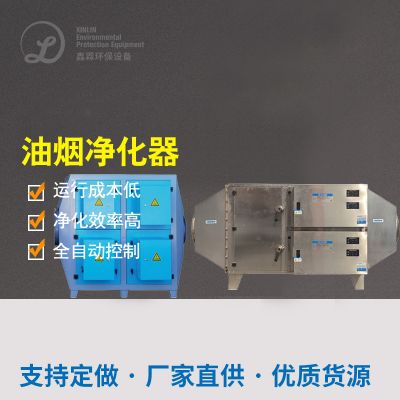
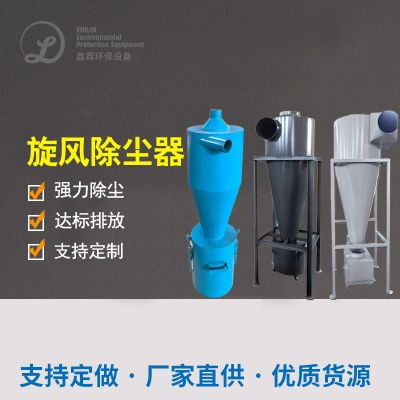
飓风收尘+静电反应收集:的还原的废气里面大颗粒物煤尘及润滑油。
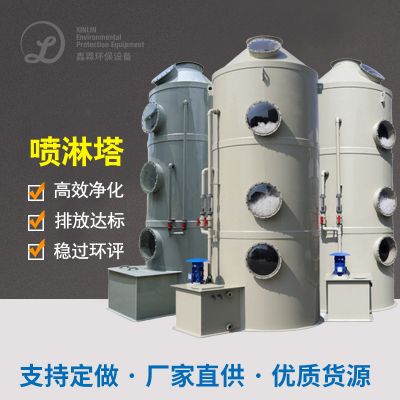
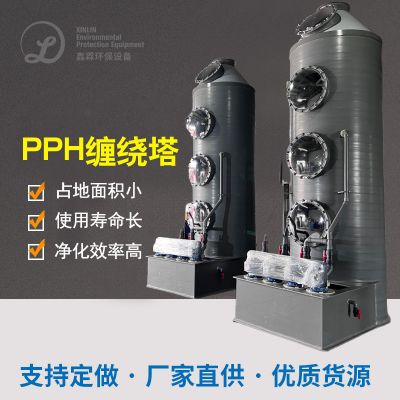
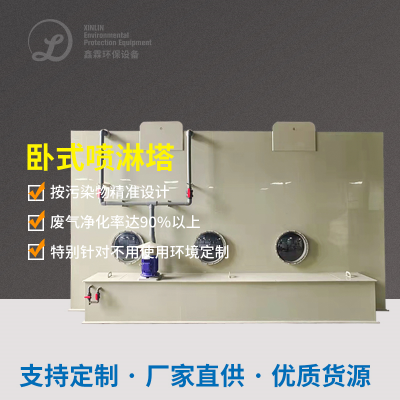
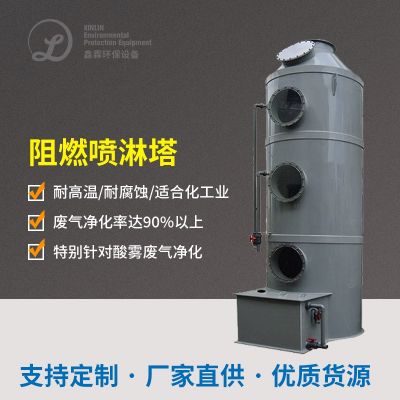
碱液喷淋系统塔:中合酸碱性乙炔气(如硫化橡胶氢),拉低随后机器被腐蚀危险 。
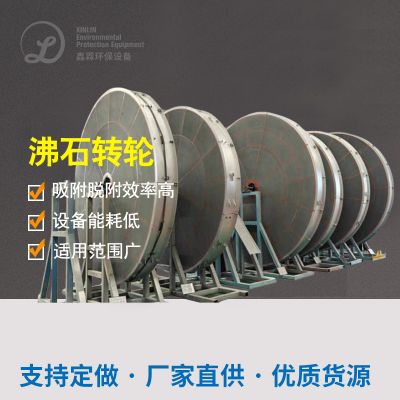
高效性树脂吸附环节:
溶解性作用:VOCs溶解性有效率≥95%,动向溶解性容积≥1.2kg/m³吸附性炭;
修改形式 :物理吸附-脱附嵌套循环运转,达成连着加工。
改良抗逆性炭植物纤维树脂吸附塔(2组串连):
深入洁净时期:
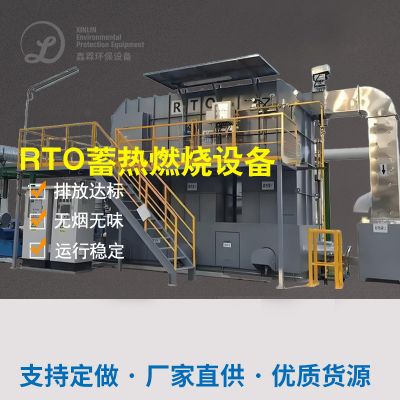
体温把握:280-350℃温控挥发,撤底溶解累计VOCs为CO₂和H₂O;
热动力收购 :余热采取率≥70%,下降清洁燃料成本预算。
催化剂的作用焚烧仪器(RTO):
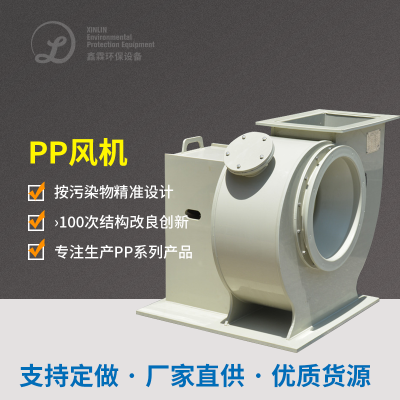
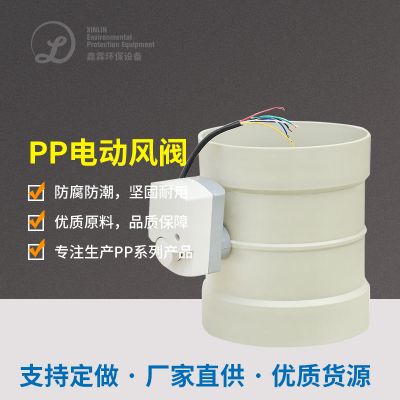
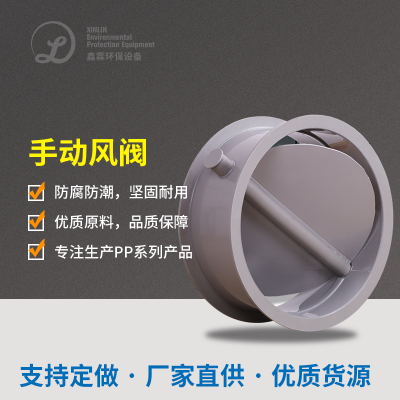
三、的设备电磁阀选型与配置单
四、废气处理难点与解决方案
难点1:废气成分复杂且浓度波动大
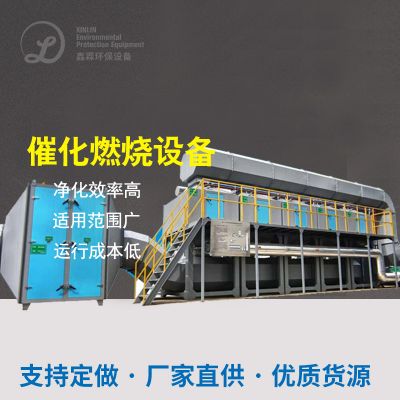
具体措施:用“吸出+崔化烧燃”女子组合新工艺,经过PLC立即数据监测氧化还原电位自动式调控吸出/脱附开启平率。
难题2:湿度大致使催化活性炭包易饱合
措施:预办理升级改造排湿保护装置(冰冻空气干燥或膜区分),将工业废气露点的控制在40℃以上。
重难点3:酿酒生产加工密闭式性差
相应的对策:个性真空集气整体,所覆盖厌氧发酵池、装灌线等全步奏产污点,缩减无组织开展排放物。
五、加工疗效验正
六、客户反馈
环保合规:连续3年通过省级环保验收,避免停产风险;
条件高效益:年减少成本活力性炭回收费¥115万,水汽耗电减少40%;
社会各界作用:生活区及较近腥臭味消掉,普通员工投诉举报率增涨90%。
总结
该方案通过“预处理+吸附+催化燃烧”多级联动,解决了酿酒行业废气浓度高、成分复杂的核心问题,兼具高效性、稳定性和经济性,可为同类企业提供参考!

 扫一扫添加微信